 ENG


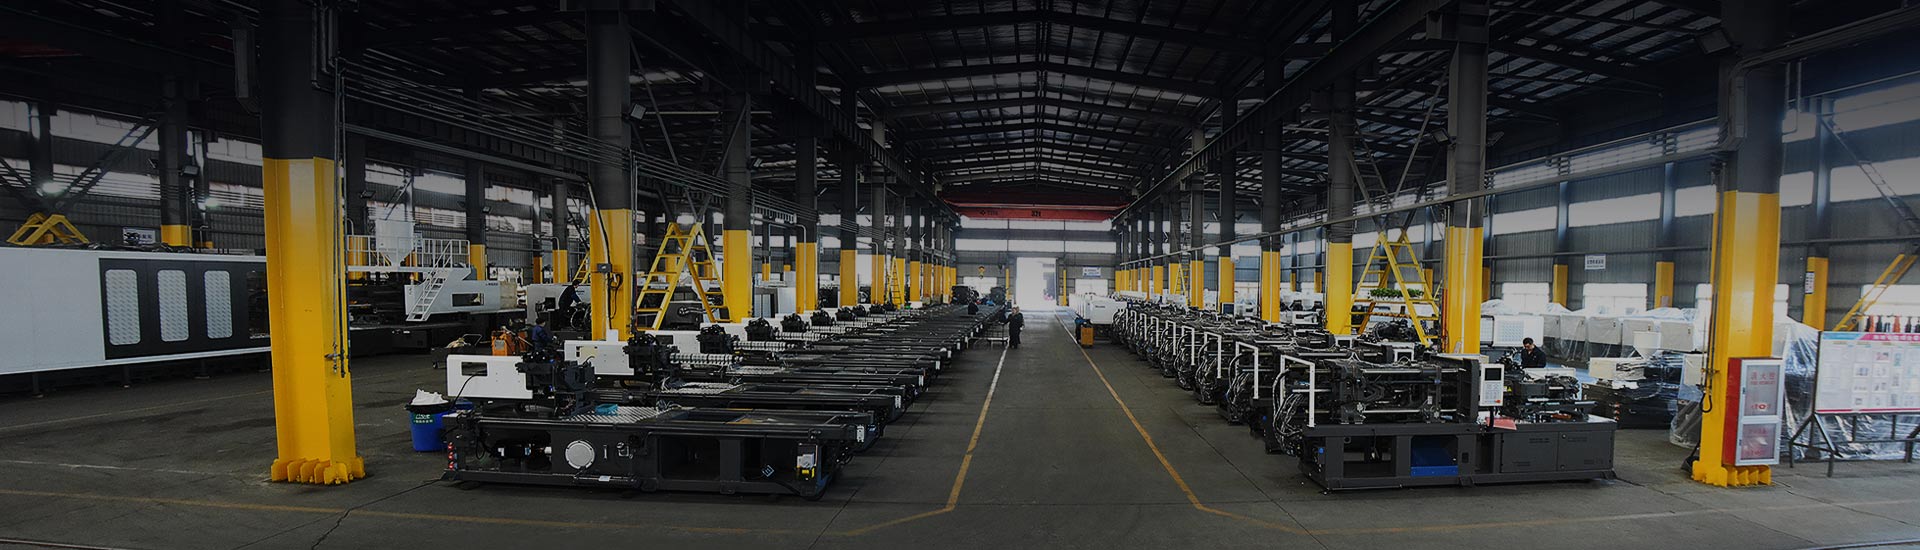
Kurze Antwort: So wählen Sie das Richtige aus Spritzgießmaschine
Die Auswahl der richtigen Spritzgießmaschine beginnt mit der Abstimmung von Schließkraft, Schussgröße und Antriebstyp auf die Teile, die ein Werk tatsächlich produzieren möchte. Anschließend werden Präzision, Materialkompatibilität, Energieverbrauch, Platzbedarf, Automatisierungsbereitschaft und langfristige Unterstützung durch das Unternehmen überprüft Spritzgießmaschinenfabrik alle richten sich nach den täglichen Produktionszielen. In den folgenden Abschnitten werden der Reihe nach zehn praktische Faktoren erläutert, mit Referenztabellen, Vergleichstabellen und einem Überblick über die Fehlerbehebung anhand der gängigen Kunststoffverarbeitungspraxis.
- Spannkraft und Tonnage - Passen Sie die Tonnage an die projizierte Fläche und Wandstärke des Teils an
- Schussgröße und Laufkapazität - Halten Sie das Schussgewicht innerhalb eines brauchbaren Anteils der Laufkapazität
- Hydraulischer Elektro- oder Hybridantrieb - Wählen Sie den Antriebstyp, der zur Tonnageklasse und zum Zyklusmuster passt
- Präzisions- und Kontrollsystem - Bestätigen Sie die Rückmeldung im geschlossenen Regelkreis für Teile mit engen Toleranzen
- Materialkompatibilität - Überprüfen Sie das Schnecken- und Zylinderdesign anhand der verwendeten Harzfamilie
- Energieeffizienz - Vergleichen Sie den relativen Energieverbrauch über die Laststufen hinweg für das geplante Schichtmuster
- Maschinenstellfläche und Formanpassung - Überprüfen Sie den Abstand der Verbindungsstangen, den Höhenbereich der Form und die Bodenfläche
- Automatisierungsbereitschaft - Überprüfen Sie die Robotermontageschnittstelle und die Eingangs-/Ausgangssynchronisierung
- Wartungserwartungen - Planen Sie routinemäßige Öl-, Schrauben- und Ausrichtungsprüfungen rund um den Arbeitszyklus
- Herstellerunterstützung - Bewertung der technischen Tiefe und des Ersatzteilnetzwerks der Fabrik
Anforderungen an Spannkraft und Tonnage
Die Schließkraft hält die Formhälften geschlossen, während geschmolzener Kunststoff unter Druck hineingedrückt wird. Sie ist in der Regel die erste Spezifikation, die Käufer bei der Überprüfung von Maschinen vergleichen Spritzgießmaschinenfabrik . Ein gängiger Ansatz in der Kunststoffverarbeitung besteht darin, die Spannkraft aus der projizierten Fläche des Teils und seiner Angusskanäle abzuschätzen, multipliziert mit einem Druckfaktor, der typischerweise zwischen etwa 3 und 5 Tonnen pro Quadratzoll liegt, je nach Harz und Wandstärke.
Der Betrieb einer Form auf einer Maschine mit zu geringer Schließkraft kann dazu führen, dass die Form während des Einspritzens leicht aufreißt und Grate entlang der Trennlinie entstehen, während der Betrieb einer kleinen Form auf einer übergroßen Maschine den Energieverbrauch pro Zyklus erhöht und unnötigen Verschleiß an Verbindungsstangen und Aufspannplatten verursacht. Die enge Anpassung der Tonnage an die geplante Teilefläche schützt sowohl die Teilequalität als auch die Langlebigkeit der Maschine über die gesamte Lebensdauer einer Form.
Typische Spannkraft nach Teilekategorie
95T Kleinteile
240T Haushalt
600T Automobil
1400T Große Teile
Veranschaulichende Mittelpunktreferenz nach allgemeiner Teilekategorie. Die tatsächliche Tonnage variiert je nach Wandstärke und Anschnittdesign
| Spannkraftbereich | Typische Platen-Klasse | Allgemeine Anwendungen |
|---|---|---|
| 60T bis 130T | Kompakt | Kleine Präzisionsbauteile, Steckverbinder, Kappen |
| 130T bis 350T | Mittelgroß | Haushalt goods, appliance housings |
| 350T bis 850T | Groß | Automobil interior and structural parts |
| 850T und höher | Extra große zwei Platten | Paletten, große Automobil- und Industrieteile |
Lesen der Spannkraft neben der Teilegeometrie
Rippen, Vorsprünge und dünne Fließabschnitte verändern alle die effektive projizierte Fläche, die eine Maschine schließen muss, sodass zwei Teile mit einem ähnlichen Umriss immer noch eine unterschiedliche Tonnage erfordern können, wenn Wandstärke und Rippenanzahl berücksichtigt werden. Ein kurzes Gespräch mit dem Formenbauer vor der Festlegung einer Maschinenklasse reicht in der Regel aus, um später im Projekt eine Auswahl von Unter- oder Übergrößen zu vermeiden.
Abstimmung von Schussgröße und Laufkapazität
Die Schussgröße einer Spritzgießmaschine beschreibt das maximale Volumen oder Gewicht des geschmolzenen Kunststoffs, das eine Maschine in einem einzigen Zyklus ausstoßen kann, und muss anhand der Zylinderkapazität und nicht nur anhand der Spanntonnage überprüft werden. Eine in der Formgebungspraxis häufig befolgte Richtlinie ist dies Das Schussgewicht sollte typischerweise zwischen etwa 40 und 75 Prozent der Nennkapazität des Laufs liegen um die Verweilzeit der Schmelze und die Qualität der Plastifizierung in einem brauchbaren Bereich zu halten.
Wenn das Schussgewicht weit unter diesem Bereich liegt, verbringt das Harz mehr Zeit im erhitzten Lauf, was das Risiko einer thermischen Zersetzung empfindlicher Materialien erhöht. Wenn das Schussgewicht weit über das Band hinausgeht, kann es für eine Maschine schwierig sein, das Material innerhalb der verfügbaren Zykluszeit vollständig zu plastifizieren, was zu einer inkonsistenten Schmelzqualität von Schuss zu Schuss führt.
- Stellen Sie sicher, dass der Schneckendurchmesser mit der Harzviskosität und der gewünschten Ausstoßrate übereinstimmt
- Überprüfen Sie die Erholungszeit der Schnecke anhand der Zielzykluszeit
- Überprüfen Sie das Kompressionsverhältnis für die derzeit verwendete Harzfamilie
- Fragen Sie nach Möglichkeit beim Hersteller der Spritzgießmaschine nach Daten zum Schussgewichtstest für die jeweilige Form
Hydraulische Elektro- und Hybridmaschinentypen
Der Vergleich einer hydraulischen mit einer elektrischen Spritzgießmaschine hängt weitgehend davon ab, wie jeder Antriebsstrang die Eingangsleistung in Schließbewegung, Einspritzgeschwindigkeit und Haltedruck umwandelt. Hydrauliksysteme verwenden eine Pumpe und eine Ventilgruppe, um Öl durch Zylinder zu befördern. Dies ist ein ausgereifter und gut verstandener Ansatz, der bei Arbeiten mit großer Tonnage und schwerer Beanspruchung nach wie vor üblich ist. Elektrische Maschinen verwenden Servomotoren und Kugelumlaufspindeln auf jeder Achse und bieten eine programmierbare Geschwindigkeits- und Positionssteuerung mit weniger Wärmeabgabe an die Werkstattfläche. Hybridmaschinen kombinieren eine servoangetriebene Hydraulikpumpe mit elektrisch unterstützten Achsen und zielen darauf ab, Klemmkraft mit schnellerer Reaktion und geringerem Leerlaufzug zu kombinieren.
Hydraulische, elektrische und hybride Eigenschaften
Elektrisch Hybrid Hydraulisch
Allgemeiner Merkmalsvergleich basierend auf typischem Fahrverhalten, nicht einem spezifischen Maschinentestergebnis
Konfigurationen mit zwei Platten und hoher Geschwindigkeit
Für sehr große oder sehr schnell zyklische Anwendungen ersetzt die Konstruktion mit zwei Platten die herkömmliche Anordnung mit vier Verbindungsstangen zugunsten einer größeren Formmontagefläche, die für große Automobil- und Palettenteile geeignet ist. Hochgeschwindigkeitskonfigurationen konzentrieren sich stattdessen auf schnelles Einspritzen sowie schnelle Formöffnungs- und Formschließbewegungen, was für dünnwandige Verpackungen und Einwegartikel geeignet ist, bei denen die Zykluszeit den Ausstoß bestimmt.
Präzises Wiederholbarkeits- und Kontrollsystem
Eine konstante Wandstärke, Dimensionsstabilität über einen Produktionslauf hinweg und eine stabile Wiederholbarkeit von Zyklus zu Zyklus hängen stark vom Steuerungssystem und nicht nur von der Tonnage ab. Eine geschlossene Druck- und Positionsrückmeldung, gepaart mit einer reaktionsfähigen Mensch-Maschine-Schnittstelle, ermöglicht es dem Bediener, Einspritzgeschwindigkeitsprofile, Haltedruckübergangspunkte und Abkühlzeiten mit einer Auflösung festzulegen, die ein einfaches System mit offener Schleife nicht erreichen kann.
Teile mit engen Maßtoleranzen, dünnen Einrastmerkmalen oder einer kosmetischen Oberfläche, wie z. B. Fahrzeuginnenverkleidungen, profitieren im Allgemeinen von servogetriebenen oder Hybridplattformen mit mehrstufigen Einspritz- und Druckhalteprofilen, da diese Merkmale besonders empfindlich auf Schwankungen von Schuss zu Schuss reagieren.
Materialkompatibilität von PP bis hin zu technischen Harzen
Eine Spritzgießmaschine für PP-Anwendungen wie Kappen, Verschlüsse und dünnwandige Behälter verwendet typischerweise eine Allzweckschneckenkonstruktion mit mäßigem Gegendruck, da Polypropylen im Vergleich zu wärmeempfindlicheren Harzen relativ leicht fließt und über ein relativ breites Verarbeitungsfenster verarbeitbar bleibt.
PVC erfordert eine niedrige Kompression, eine belüftete Zylinder- und Schneckenanordnung, um flüchtige Gase freizusetzen und einen Materialabbau bei erhöhter Zylindertemperatur zu vermeiden, während PET normalerweise ein schnell zyklisches, gut getrocknetes Zufuhrsystem gepaart mit einer strengen Temperaturkontrolle zum Schutz der Eigenviskosität benötigt. Gefüllte und verstärkte technische Harze, die für Strukturteile verwendet werden, erfordern oft einen höheren Einspritzdruck und eine verschleißfeste Zylinder- und Schneckenbehandlung. Einrichtungen, die eine Spritzgießmaschine für Automobilteile In derselben Produktionshalle werden häufig mehrere dieser Materialfamilien gemischt, von glasfaserverstärkten Nylonverbindungen bis hin zu Soft-Touch-Umspritzungen, sodass die Flexibilität von Schnecken und Zylindern über eine Schicht hinweg genauso wichtig ist wie die Rohtonnage.
| Harzfamilie | Verarbeitungshinweis | Typische Verwendung |
|---|---|---|
| Polypropylen | Breites Verarbeitungsfenster, Allzweckschraube | Kappen, Verschlüsse, dünnwandige Behälter |
| PVC | Belüfteter Lauf, Schraube mit geringer Kompression | Rohrverbindungen, Profilkomponenten |
| PET | Erfordert gründliche Trocknung und strenge Temperaturkontrolle | Vorformlinge, Verpackungskomponenten |
| Glasgefülltes Nylon | Verschleißfeste Zylinder- und Schneckenbehandlung empfohlen | Automobil and structural connectors |
Energieeffizienz und Betriebsverbrauch
Elektrische Antriebsachsen bringen die Leistung im Allgemeinen näher an die tatsächliche Last heran, während eine herkömmliche Hydraulikpumpe das Öl auch während der Klemmverweil- und Abkühlphasen weiter zirkuliert, wenn nur sehr wenig mechanische Arbeit geleistet wird. Dies ist einer der Hauptgründe dafür, dass alle Elektro- und Hybridmaschinen über einen gesamten Formzyklus hinweg tendenziell einen geringeren relativen Energieverbrauch aufweisen, insbesondere bei Formen mit einer langen Abkühlzeit im Verhältnis zur Einspritzzeit. Technische Diskussionen über Servo- und Konstanthydraulikpumpen deuten häufig darauf hin, dass Servo- und Elektroplattformen in Teillast- und Leerlaufsegmenten des Zyklus deutlich weniger Strom verbrauchen, da die Leistung mit dem momentanen Bedarf skaliert und nicht mit einer konstanten Durchflussrate läuft.
Relativer Energiebedarf über die Produktionslast hinweg
Hydraulisch Hybrid Elektrisch
Konzeptionelle Darstellung des Last-Energie-Entnahmemusters, nicht der gemessenen Leistung einer bestimmten Maschine
Anlagen mit langen Kühlzeiten im Verhältnis zur Einspritzzeit, wie z. B. dickwandige Verpackungen, verzeichnen tendenziell die größten relativen Gewinne durch die Umstellung der zulässigen Tonnageklassen auf Hybrid- oder Elektroantrieb, einfach weil die Hydraulikpumpe eines herkömmlichen Systems andernfalls über den größten Teil dieses Leerlauffensters weiterlaufen würde.
Maschinen-Fußabdruck und Formkompatibilität
Über die Tonnage hinaus verfügt eine Maschine über eine physische Stellfläche, die durch den Abstand der Holme, die Plattengröße, die minimale und maximale Formhöhe und den Auswerferhub definiert wird. Diese müssen alle sowohl zur jeweiligen Form als auch zum verfügbaren Boden- und Deckenraum passen. Eine Form, die breiter als der Holmabstand ist, kann einfach nicht montiert werden, unabhängig davon, wie genau die Tonnage mit dem Teil übereinstimmt.
Spritzgießmaschine Structure Overview
Vereinfachte Strukturdarstellung, tatsächliche Maschinenanordnung variiert je nach Tonnage und Serie
Zweiplatten-Maschinen mit großer Tonnage benötigen in der Regel eine größere Stellfläche entlang der Formöffnungsachse und einen größeren Deckenabstand für Formwechsel. Daher lohnt es sich, die Anlagenanordnung und die Krankapazität mit dem Spritzgießmaschinenhersteller abzuklären, bevor man sich auf eine Tonnageklasse allein auf Grundlage der Papierspezifikationen festlegt.
Bereitschaft zur Automatisierung und Roboterintegration
Bei den meisten aktuellen Produktionslinien ist die Formmaschine mit einem Top- oder Side-Entry-Roboter für die Teileentnahme, die Einlageplatzierung oder die Etikettierung in der Form gekoppelt. Daher lohnt es sich, die Automatisierungsbereitschaft frühzeitig zu prüfen, anstatt die Robotik erst im Nachhinein zu behandeln. Eine standardisierte Montageschnittstelle auf der festen Aufspannplatte, mit dem Formzyklus synchronisierte digitale Ein- und Ausgabepunkte und ein Steuerungssystem, das externe Geräte sauber ansteuern kann, verkürzen die Integrationszeit, sobald ein Roboter oder ein nachgeschaltetes Förderband hinzugefügt wird.
Anlagen, die eine zellenartige Fertigung planen, bei der ein Bediener mehrere Maschinen gleichzeitig überwacht, profitieren im Allgemeinen von der Auswahl von Modellen, die über die gesamte Linie hinweg eine ähnliche Steuerschnittstelle und ein ähnliches Automatisierungsprotokoll aufweisen, da diese Konsistenz die Bedienerschulung verkürzt und die Ersatzteilplanung in der gesamten Werkstatt vereinfacht.
Wartungsanforderungen und langfristige Zuverlässigkeit
Die routinemäßige Wartung der Spritzgießmaschine umfasst den Zustand und die Filterung des Hydrauliköls, die Überprüfung des Zylinder- und Schneckenverschleißes, die Überprüfung der Ausrichtung von Verbindungsstangen und Platten sowie die Kalibrierung des Steuerungssystems. Die Häufigkeit jeder Aufgabe hängt vom Arbeitszyklus, der Abrasivität des Harzes und den Umgebungsbedingungen in der Werkstatt ab. Eine Maschine, die rund um die Uhr abrasives glasfaserverstärktes Harz laufen lässt, muss natürlich häufiger die Schnecken- und Zylinderinspektion durchführen als eine leicht belastete Maschine, die ungefülltes PP verwendet.
| Symptom | Häufige Ursache | Empfohlene erste Überprüfung |
|---|---|---|
| Niedriger Spann- bzw. Einspritzdruck | Verschlissene Dichtungen, Pumpenverschleiß oder ein falsch kalibrierter Sensor | Überprüfen Sie den Hydraulikölstand und den Zustand der Pumpe und überprüfen Sie dann die Sensorkalibrierung |
| Maschine läuft heiß | Blockierter Ölkühler oder geringer Kühlmittelfluss | Überprüfen Sie den Wärmetauscher und die Kühlmittelleitungen, bevor Sie die Prozesseinstellungen anpassen |
| Maschine spritzt nicht | Sicherheitstürverriegelung, leerer Trichter oder verstopfte Düse | Stellen Sie sicher, dass die Verriegelungen aktiviert sind und die Materialzufuhr nicht unterbrochen wird |
| Blitz an der Trennlinie | Unzureichende Schließkraft oder Formfehlausrichtung | Vergleichen Sie die Tonnage erneut mit der Teilfläche und prüfen Sie die Formtrennlinie |
Durch das Führen eines einfachen Fehlerbehebungsprotokolls für eine Spritzgießmaschine, in dem das Symptom, die Verschiebung und die Harzcharge notiert werden, lässt sich ein Muster oft schneller erkennen als bei isolierten, einmaligen Reparaturen, und es liefert dem Serviceteam eines Herstellers nützliche Informationen, wenn ein technischer Besuch erforderlich wird.
Wählen Sie einen Zuverlässigen Spritzgießmaschine Manufacturer
Ein Datenblatt erzählt nur einen Teil der Geschichte, daher ist die Bewertung des Spritzgießmaschinenherstellers, der hinter der Ausrüstung steht, genauso wichtig wie der Vergleich von Tonnagetabellen. Ein Hersteller von Kunststoffspritzgussmaschinen mit hauseigener Technik, einem breiten Schließkraftbereich und einem etablierten Teile- und Servicenetzwerk kann im Allgemeinen schneller reagieren, wenn eine Linie ein Ersatzteil, eine Prozessanpassung oder eine kundenspezifische Formschnittstelle benötigt.
Ningbo Highsun Plastic Machinery Co., Ltd. ist ein Beispiel für einen Spritzgießmaschinenhersteller, von dem China seine Ausrüstung bezieht und seinen Sitz im Wissenschafts- und Technologiepark Beilun in Ningbo hat, einem Gebiet, das eng mit der Lieferkette für Kunststoffmaschinen des Landes verbunden ist. Die Fabrik erstreckt sich über mehr als 120.000 Quadratmeter und produziert die Marke HIGHSUN in einem Schließkraftbereich von 98 bis 3.000 Tonnen, der Strom- und Öl-Hybridserien, Zwei-Platten-Serien, Hochgeschwindigkeitsserien, Einzel- und gemischte Doppelfarbenserien, BMC-Serien, PET-Serien und PVC-Serien sowie kundenspezifische Konfigurationen umfasst, die auf einer spezifischen Form- oder Harzanforderung basieren.
| Serie | Hauptfokus | Bemerkenswerte Eigenschaft |
|---|---|---|
| Elektrischity And Oil Hybrid | Allzweckproduktion | Gleicht Präzision mit geringerer Leerlaufenergieaufnahme aus |
| Zwei Platten | Groß scale components | Größerer Formmontagebereich ohne Verbindungsstangenbeschränkungen |
| Hohe Geschwindigkeit | Dünnwandige und schnell fahrende Teile | Schnelle Einspritz- und Formbewegung |
| Doppelte Farbe | Teile aus mehreren Materialien und mehreren Farben | Einzel- und gemischte Farbkonfigurationen verfügbar |
| BMC | Massenteile aus Formmasse | Auf die Mischfuttereigenschaften abgestimmter Prozess |
| PET | Vorform- und Verpackungsteile | Schnelles Radfahren mit strenger Temperaturkontrolle |
| PVC | Profil- und Beschlagkomponenten | Belüfteter Zylinder, geeignet für die Freisetzung flüchtiger Stoffe |
Eine nützliche Vorgehensweise beim Vergleich von Spritzgießmaschinenherstellern besteht darin, nach Referenzstandorten zu fragen, die eine ähnliche Teilefamilie betreiben, Zykluszeitinformationen für eine vergleichbare Form anzufordern und typische Lieferzeiten für Ersatzteile wie Zylinder, Schnecken und Hydraulikkomponenten zu bestätigen, da fortlaufender Support über die Lebensdauer einer Maschine oft wichtiger ist als das ursprüngliche Spezifikationsblatt allein.
Häufig gestellte Fragen
Was ist Spritzguss?
Beim Spritzgießen handelt es sich um einen Herstellungsprozess, bei dem Kunststoffpellets erhitzt werden, bis sie schmelzen, und dann unter Druck in eine geschlossene Stahlform eingespritzt werden, wo das Material abkühlt und sich in der Form des Hohlraums verfestigt, bevor das Teil ausgeworfen wird und sich der Zyklus wiederholt.
Wie viel kostet eine Kunststoffspritzgießmaschine?
Die Kosten hängen von der Schließkraft, dem Antriebstyp, dem Steuerungssystem, dem Automatisierungspaket und dem Grad der gewünschten Anpassung ab. Daher variieren die Zahlen stark zwischen einem kompakten hydraulischen Modell und einer großen automatisierten Elektro- oder Hybridlinie. Die Weitergabe von Teilezeichnungen und der erwarteten Produktionsmenge an einen Spritzgießmaschinenhersteller ist die zuverlässigste Möglichkeit, ein genaues Angebot für ein bestimmtes Projekt zu erhalten.
Was ist die beste Spritzgießmaschine für ein kleines Unternehmen?
Ein kleineres Unternehmen beginnt im Allgemeinen damit, die erwartete Teilegröße, Wandstärke und das monatliche Volumen abzubilden und dann die niedrigste Tonnageklasse auszuwählen, die den aktuellen und kurzfristigen Werkzeugbedarf bequem abdeckt, da eine Maschine mit bescheidener Schließkraft und Raum für spätere Automatisierung tendenziell mehr Flexibilität bietet, als sich frühzeitig auf eine einzelne große Presse festzulegen.
Wie wähle ich eine Spritzgießmaschine aus?
Die Auswahl einer Spritzgießmaschine eignet sich gut als Schritt-für-Schritt-Überprüfung der Schließkraft, der Schussgröße, des Antriebstyps, der Präzisionsanforderungen, der Materialkompatibilität, des Energieverbrauchs, der Stellfläche, der Automatisierungsbereitschaft, der Wartungserwartungen und des Support-Netzwerks des Herstellers. Die gleiche Reihenfolge wird in diesem Artikel behandelt.
Warum hat meine Spritzgießmaschine einen niedrigen Druck?
Niedrige Druckwerte sind in der Regel auf verschlissene Hydraulikdichtungen oder einen Leistungsverlust der Pumpe, einen falsch kalibrierten Drucksensor oder Lufteinschlüsse im Hydraulikkreislauf zurückzuführen. Daher ist die Überprüfung des Ölzustands, der Pumpenleistung und der Sensorkalibrierung ein sinnvoller erster Schritt vor der Anpassung des Prozessprogramms.
Warum überhitzt meine Spritzgießmaschine?
Überhitzung ist häufig auf einen verstopften oder verkalkten Ölkühler, einen eingeschränkten Kühlmittelfluss, einen defekten Kühlventilator oder eine Werkstattumgebung mit hoher Umgebungstemperatur und eingeschränkter Luftzirkulation um den Hydrauliktank zurückzuführen. Daher ist der Kühlkreislauf normalerweise der erste Ort, der überprüft werden muss.
Warum spritzt meine Spritzgießmaschine nicht?
Eine Maschine, die nicht einspritzt, wird häufig durch eine nicht vollständig eingerastete Schutztür oder Verriegelung, einen leeren oder überbrückenden Trichter, eine verstopfte Düse oder einen im Steuerungssystem gemeldeten Fehler aufgehalten. Daher lässt sich die Ursache in der Regel schnell eingrenzen, indem diese Prüfungen der Reihe nach vor dem Berühren von Prozessparametern durchgeführt werden.
Warum entstehen beim Spritzgießen Grate?
Grate an der Trennfuge deuten in der Regel darauf hin, dass die Schließkraft für die projizierte Fläche des Teils zu niedrig ist, dass die Form nicht richtig ausgerichtet ist oder verschlissene Trennflächen aufweist oder dass der Einspritzdruck höher eingestellt ist, als die Form und die Schließkraft sicher halten können. Daher ist es ein guter Ausgangspunkt, die Tonnageberechnung zusammen mit einer Werkzeuginspektion noch einmal zu überprüfen.


