 ENG


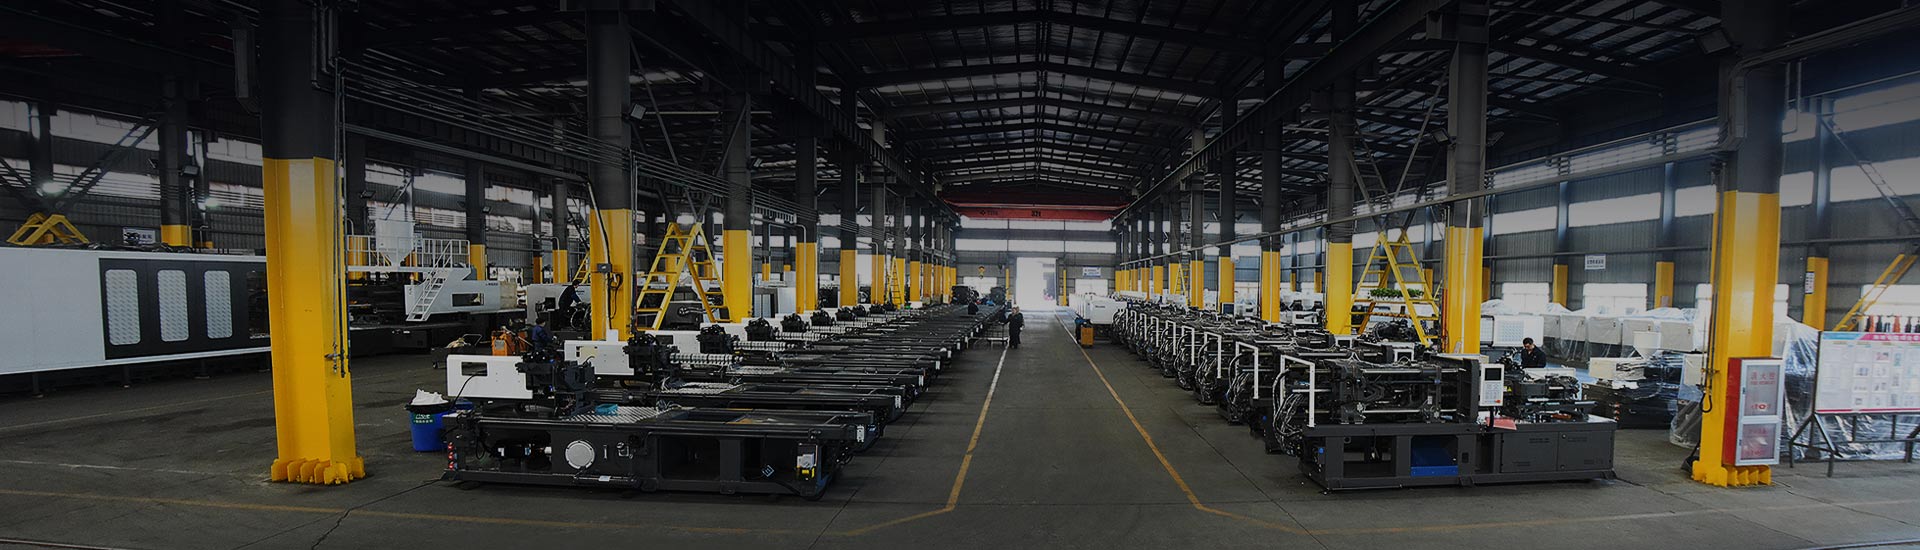
Was ist eine Spritzgießmaschine?
Eine Spritzgießmaschine ist eine Fertigungsanlage, die Kunststoffharz erhitzt und schmilzt und es dann unter kontrolliertem Druck in eine geschlossene Stahlform spritzt, um ein festes Teil zu formen. Sobald das Teil in der Form abgekühlt ist, öffnet sich die Form, das Teil wird ausgeworfen und die Maschine wiederholt den Zyklus oft tausende Male pro Schicht. Dieser wiederholbare Prozess ist der Grund, warum die Spritzgießmaschine nach wie vor eine der am häufigsten verwendeten Kategorien von Kunststoffverarbeitungsgeräten für die Massenfertigung ist.
Jede Spritzgießmaschine basiert auf zwei Funktionssystemen, die zusammenarbeiten: einer Einspritzeinheit, die geschmolzenes Harz plastifiziert und liefert, und einer Schließeinheit, die die Form gegen den Einspritzdruck geschlossen hält und zum Auswerfen des Teils öffnet. Ob diese Systeme hydraulisch, elektrisch oder über eine servohydraulische Hybridanordnung angetrieben werden, definiert die verschiedenen Maschinentypen, die später in diesem Leitfaden behandelt werden.
Spritzgussgeräte decken ein breites Größenspektrum ab. Kleine Präzisionsmaschinen laufen deutlich unter 100 Tonnen Schließkraft, während große strukturelle Anwendungen Maschinen mit einer Nennleistung von mehreren tausend Tonnen erfordern. Als Referenzpunkt dient die eigene Produktpalette von HIGHSUN, einschließlich der Serien HXM, HXH, HXZ und HYD ein Schließkraftbereich von 98 Tonnen bis 3.000 Tonnen , was verdeutlicht, wie breit gefächert diese Gerätekategorie ist.
2 Kernsysteme Spritzeinheit und Schließeinheit
4 Schlüsselphasen Abfüllen, Verpacken, Halten, Kühlen
98T bis 3.000T Typischer Spannkraftbereich
Spritzgussphasen: Füllen, Verpacken, Halten und Kühlen
Der Spritzgussvorgang lässt sich am besten als kurzer, sich wiederholender Zyklus und nicht als einzelner Vorgang verstehen. Jeder Spritzgießvorgang umfasst das Schließen und Spannen der Form, das Füllen, Packen und Halten, Abkühlen und schließlich das Öffnen und Auswerfen der Form. Ob ein Teil maßhaltig und frei von sichtbaren Mängeln herauskommt, hängt davon ab, ob jeder Schritt richtig ist und nicht nur die Tonnage der Spritzgießmaschine.
1 Spannen Die Schließeinheit schließt die Form und hält die beiden Hälften mit ausreichend Kraft zusammen, um dem Druck der einströmenden Schmelze standzuhalten.
2 Füllung Die Schnecke bewegt sich vorwärts und drückt geschmolzenes Harz durch das Düsen- und Angusssystem, um den Formhohlraum mit kontrollierter Geschwindigkeit zu füllen.
3 Verpacken und Halten Es wird zusätzlicher Druck ausgeübt, um zusätzliches Material in die Kavität zu packen und die Schrumpfung auszugleichen, wenn das Teil abkühlt.
4 Kühlung Das Teil kühlt in der geschlossenen Form weiter ab, bis es steif genug ist, um nach dem Auswerfen seine Form beizubehalten.
5 Auswurf Das Werkzeug öffnet sich, Auswerferstifte drücken das fertige Teil heraus und die Schließeinheit schließt sich wieder, um den nächsten Zyklus zu beginnen.
Zyklusdruckprofil
Veranschaulichender relativer Werkzeuginnendruck während eines Formzyklus. Die tatsächlichen Druckkurven variieren je nach Teilegeometrie, Wandstärke und Material.
Zykluszeitanteil nach Phase
Allgemeines Muster, das häufig in der Produktion zu beobachten ist, wo die Kühlung typischerweise den größten Anteil an der gesamten Zykluszeit ausmacht. Die tatsächlichen Proportionen variieren je nach Wandstärke und Material.
Komponenten der Spritzgießmaschine erklärt
In diesem Abschnitt werden die wesentlichen Spritzgussgeräte in jeder Maschine aufgeschlüsselt, vom Harzeinlass bis zum fertigen Teil. Das Verständnis dieser Komponenten erleichtert es, die tägliche Arbeit beim Kunststoffspritzguss zu verfolgen, von der ersten Einrichtung bis hin zum Routinebetrieb und der Fehlerbehebung.
Trichter Hält Rohharzpellets und führt sie durch Schwerkraft dem Fass zu. In vielen Produktionslinien ist der Trichter als Teil der umgebenden Hilfsmaschinen mit einem Trockner oder Vakuumlader verbunden.
Zylinder und Schnecke (Plastifiziereinheit) Die rotierende Schnecke im Inneren des beheizten Zylinders fördert, komprimiert und schmilzt das Harz, bevor es eingespritzt wird. Schneckengeometrie, Kompressionsverhältnis und Länge-zu-Durchmesser-Verhältnis sind auf die zu verarbeitende Harzfamilie abgestimmt.
Düse Leitet geschmolzenes Harz vom Zylinder in den Angusskanal der Form. Das Design der Düsenspitze wirkt sich auf die Tropfenbildung, den Druckverlust und darauf aus, wie sauber sich das Spritzmittel zu Beginn des nächsten Zyklus von der Form trennt.
Spannen Unit Hält die beiden Formhälften gegen den Einspritzdruck geschlossen und öffnet die Form für den Teileauswurf mithilfe eines mechanischen Kniehebels, direkter Hydraulikzylinder oder einer Zwei-Platten-Zugstangen-Zylinderanordnung.
Schimmel Ein Präzisionsstahlwerkzeug, das normalerweise von einem separaten Formenbauer geliefert wird und die Hohlraum- und Kerngeometrie des fertigen Teils formt und die Kühlkanalanordnung definiert.
Verbindungsstangen Stahlstangen, die die Bewegung der Aufspannplatte leiten und die beim Spannen erzeugte Reaktionskraft übertragen, sodass die Form ausgerichtet bleibt, während die Maschine unter Druck steht.
Antriebssystem Liefert die Kraft für die Schneckendrehung, das Einspritzen und die Klemmbewegung, je nach Maschinentyp über eine Hydraulikpumpe, ein servohydraulisches Hybridsystem oder vollelektrische Servomotoren.
Steuerungssystem (HMI) Die Touchscreen-Schnittstelle und die programmierbare Steuerung ermöglichen es dem Bediener, Prozessparameter wie Einspritzgeschwindigkeit, Druck und Temperatur in jedem Zyklus einzustellen, zu speichern und zu überwachen.
Übersicht über die Maschinenstruktur
Vereinfachter Strukturüberblick über den typischen Aufbau einer Spritzgießmaschine. Die tatsächliche Platzierung der Komponenten variiert je nach Maschinentyp und Hersteller.
Arten von Spritzgießmaschinen und wie man sie unterscheidet
Spritzgießmaschinen werden im Allgemeinen nach Antriebsart und Spannkonstruktion gruppiert. Der Antriebstyp umfasst hydraulische, elektrisch-hydraulische Hybrid- und vollelektrische Maschinen, während die Klemmstruktur die traditionelle Kniehebelkonstruktion und die Zwei-Platten-Konstruktion umfasst. Über diesen Kategorien liegen Spezialkonfigurationen, die für einen bestimmten Prozess entwickelt wurden, wie z. B. Zweifarbenmaschinen und spezielle PET- oder PVC-Serien.
Qualitativer Vergleich gängiger Maschinentypen
Qualitativer, anschaulicher Vergleich, der relative Tendenzen zeigen soll, nicht gemessene Leistungswerte für ein bestimmtes Modell.
Elektrisch-hydraulische Hybrid-(Servo-)Maschinen Kombinieren Sie eine servoangetriebene Hydraulikpumpe mit herkömmlicher hydraulischer Betätigung. Diese Konfiguration deckt einen breiten Tonnagebereich ab und vereint Präzision, Energieeffizienz und Betriebsflexibilität, was sie zu einer der am häufigsten spezifizierten Spritzgießmaschinenkategorien für die allgemeine Fertigung macht.
Vollelektrisch Machines Verwenden Sie zum Spannen, Einspritzen und Auswerfen Servomotoren anstelle von Hydrauliköl. Sie bieten in der Regel eine schnelle dynamische Reaktion, eine sauberere Betriebsumgebung und eine hohe Wiederholgenauigkeit, was für Präzisionselektronik, medizinische und optische Teile geeignet ist.
Zwei-Platten Machines Ersetzen Sie die herkömmliche Drei-Platten-Kniehebelkonstruktion durch zwei große Platten, die direkt über Zugstangenzylinder verbunden sind. Diese Anordnung verteilt die Schließkraft gleichmäßig auf große Formen und ist bei Anwendungen mit großer Tonnage üblich.
Hoch-Speed Machines Verfügen über einen hochsteifen Rahmen und eine schnelle Einspritzreaktion für dünnwandige Formen mit hoher Kavitation. Sie werden häufig für Verpackungen, dünnwandige Behälter und andere hochvolumige Teile mit schnellem Zyklus verwendet.
Zweifarben- und Mehrmaterialmaschinen Sind mit zwei oder mehr unabhängigen Einspritzeinheiten und einem rotierenden oder verschiebbaren Formtisch ausgestattet, sodass zwei Harze oder zwei Farben in einem Zyklus auf ein einzelnes Teil gegossen werden können.
Spezielle PET- und PVC-Maschinen Verwenden Sie spezielle Schnecken, Zylinder und Temperaturkontrollsysteme, die auf eine einzelne Harzfamilie zugeschnitten sind. PET-Vorformmaschinen sind für schnelles Abkühlen und Klarheit optimiert, während PVC- und Rohrmontagemaschinen korrosionsbeständige Komponenten verwenden, die für die Hitzeempfindlichkeit von PVC geeignet sind.
Spannkraft und Tonnage: Dimensionierung einer Maschine auf das Teil
Die Schließkraft, üblicherweise in Tonnen ausgedrückt, beschreibt, wie viel Kraft die Schließeinheit aufbringen kann, um die Form geschlossen zu halten, während geschmolzenes Harz den Hohlraum unter Druck füllt. Die Tonnage wird im Allgemeinen anhand der projizierten Fläche des Teils, eines geeigneten Hohlraumdruckfaktors für das verwendete Harz und einer angemessenen Sicherheitsmarge geschätzt und dann vor der endgültigen Dimensionierung mit dem Formenbauer oder Maschinenlieferanten bestätigt.
Spannkraft nach Maschinenserie
Ungefähre Referenzbereiche für allgemein verfügbare Spannkräfte nach Maschinenserien. Das genaue Angebot variiert je nach Hersteller und Modell.
Tonnage-Referenz nach Teilekategorie
Die folgende Tabelle gibt einen allgemeinen Ausgangspunkt dafür, wie die Tonnage tendenziell mit der Teilekategorie übereinstimmt. Es handelt sich um eine Referenz für eine frühzeitige Planung und nicht um einen Ersatz für eine ordnungsgemäße Mengenberechnung für ein bestimmtes Teil und eine bestimmte Form.
| Tonnagebereich | Typische Teilebeispiele | Gängiger Maschinentyp |
|---|---|---|
| Unter 200 Tonnen | Kleine Präzisionskomponenten, Steckverbinder, Kappen und Verschlüsse | Vollelektrische oder kleine Hybrid-Servomaschinen |
| 200 bis 600 Tonnen | Haushaltsprodukte, PET-Vorformlinge, mittelgroße Geräteteile | Hybrid-Servo- oder spezielle PET-Maschinen |
| 600 bis 1.200 Tonnen | Innenverkleidungen für Kraftfahrzeuge, große Kisten, Rohrverbindungen | Hybrid-Servo- oder Zweiplattenmaschinen |
| 1.200 Tonnen und mehr | Große Karosserieteile, Paletten, große Gerätegehäuse | Zweiplattenmaschinen |
Auswahl der richtigen Spritzeinheit
Die Einspritzeinheit übernimmt die Arbeit des Schmelzens und Zuführens des Harzes. Sie muss daher für das Teil und das Material dimensioniert und konfiguriert werden und darf nicht nur anhand der Tonnage ausgewählt werden. Zwei Maschinen mit identischer Schließkraft können für die gleiche Aufgabe immer noch schlecht geeignet sein, wenn ihre Einspritzeinheiten nicht auf Schussgröße und Harzverhalten abgestimmt sind.
Bestätigen Sie, dass die Schussgröße und die Plastifizierkapazität das schwerste Teil plus Angusskanäle abdecken, mit etwas Reservekapazität für zukünftige Formen.
Passen Sie das Verhältnis von Schneckenlänge zu Durchmesser und das Kompressionsverhältnis an die Harzfamilie an, da Füllstoffe und Additive den Scher- und Wärmebedarf verändern.
Überprüfen Sie den maximalen Einspritzdruck und die maximale Einspritzgeschwindigkeit für dünnwandige Teile oder Teile mit langen Fließwegen, die schnelle Füllzeiten erfordern.
Erwägen Sie korrosionsbeständige oder verschleißfeste Schnecken- und Zylinderbehandlungen für PVC, glasfaserverstärkte oder andere anspruchsvolle Harze.
Überprüfen Sie den Gegendruck und die Plastifizierungsrate, wenn die Zykluszeit dadurch begrenzt wird, wie schnell der Lauf den nächsten Schuss vorbereiten kann.
Stellen Sie sicher, dass Düsentyp und Temperaturkontrollzonen für Materialien geeignet sind, die empfindlich auf Feuchtigkeit oder thermischen Abbau reagieren, wie z. B. PET.
Hilfsmaschinen und unterstützende Ausrüstung
Wenn Sie die Spritzgießmaschine und die unterstützenden Maschinen zusammen und nicht nacheinander auswählen, entsteht tendenziell eine besser ausgewogene Produktionszelle. Hilfsmaschinen sind häufig der limitierende Faktor in einer Spritzgießzelle, selbst wenn die Spritzgießmaschine selbst über freie Zykluskapazität verfügt. Ein Trockner, der mit dem Durchsatz nicht mithalten kann, ein Kühler, der für eine kleinere Form dimensioniert ist, oder ein Entnahmeroboter mit einem langsamen Reichweitenzyklus können jeweils zum Engpass der Hilfsmaschinen werden, der die Gesamtleistung begrenzt. Aus diesem Grund verdient die Dimensionierung der Hilfsgeräte die gleiche Aufmerksamkeit wie die Auswahl der Tonnage und der Einspritzeinheit. Dies ist umso wichtiger für Hilfsmaschinen für komplexe Spritzgussformkonstruktionen, wie z. B. Familienformen mit mehreren Kavitäten und Heißkanalwerkzeugen, bei denen mehrere Unterstützungssysteme gleichzeitig koordiniert bleiben müssen.
Materialtrockner und -lader Entfernen Sie Feuchtigkeit aus hygroskopischen Harzen wie PET und führen Sie vorgetrocknetes Material automatisch zu, wodurch die manuelle Handhabung rund um den Trichter reduziert wird.
Schimmel Temperature Controllers Lassen Sie Wasser oder Öl durch die Form zirkulieren, um eine konstante Oberflächentemperatur der Kavität aufrechtzuerhalten, was sich auf die Zykluszeit, die Oberflächengüte und die Dimensionsstabilität auswirkt.
Wasserkühler Versorgen Sie die Form und in einigen Fällen den Zylinder mit gekühltem Wasser und unterstützen Sie so die Kühlphase, die normalerweise den größten Teil der Zykluszeit ausmacht.
Roboter-Take-out-Systeme Entfernen Sie fertige Teile und Angusskanäle automatisch aus dem Formbereich, verkürzen Sie so die Auswurfphase und unterstützen Sie die unbeaufsichtigte Produktion.
Granulatoren und Mahlgutsysteme Verarbeiten Sie Angüsse, Angusskanäle und Ausschussteile wieder zu verwendbarem Mahlgut, ein wichtiger Schritt für Familienformen, die ein erhebliches Ausschussvolumen erzeugen.
Heißkanalregler Verwalten Sie die Temperatur von Heißkanalformen zonenweise, was besonders wichtig für komplexe Formenkonstruktionen mit mehreren Kavitäten ist.
Materialüberlegungen: Harz, Polyethylen und technische Kunststoffe
Unterschiede in der Spritzgussverarbeitung zwischen den Harzfamilien erklären, warum kein einzelnes Maschinensetup für jeden Auftrag funktioniert. Der Harzspritzgussprozess hängt stark davon ab, wie sich das Material nach dem Schmelzen verhält, einschließlich Fließlänge, Schrumpfrate und Empfindlichkeit gegenüber Scherung und Hitze.
Grundlagen des Harzspritzgussverfahrens
Jeder Harzspritzgussprozess beginnt mit dem Schmelzverhalten. Technische Harze mit Glasfaserverstärkung erfordern typischerweise höhere Zylindertemperaturen, einen höheren Einspritzdruck und verschleißfeste Schnecken, während ungefüllte Standardharze im Allgemeinen bei niedrigeren Temperaturen und einem breiteren Verarbeitungsfenster verarbeitet werden.
Ein kurzer Leitfaden zur Verarbeitung von Polyethylen-Spritzguss
Polyethylen ist ein teilkristallines Harz, das häufig in Kappen, Verschlüssen, dünnwandigen Verpackungen und Haushaltsprodukten verwendet wird. Es wird im Allgemeinen mit geringer Feuchtigkeitsempfindlichkeit und einem breiten Temperaturfenster der Schmelze verarbeitet, allerdings sollte die Schrumpfung bei der Formkonstruktion berücksichtigt werden und Sorten mit hoher und niedriger Dichte werden normalerweise separat abgestimmt und nicht als eine Rezeptur behandelt.
Duroplastische Materialien wie BMC oder Bulk Moulding Compound werden anders verarbeitet als Thermoplaste. Der Zylinder wird relativ kühl gehalten, um ein vorzeitiges Aushärten zu verhindern, während die Form selbst erhitzt wird, damit das Teil aushärtet, sobald es die Kavität füllt. Aus diesem Grund verwenden BMC-fähige Maschinen eine andere Zylinder- und Steuerungskonfiguration als eine Standard-Thermoplastpresse. Auch PVC geht seinen eigenen Weg, da seine Hitzeempfindlichkeit korrosionsbeständige Schrauben und streng kontrollierte Zylindertemperaturen erfordert, während PET eine gründliche Vortrocknung und schnelle, gleichmäßige Abkühlung erfordert, um die Klarheit zu bewahren.
Hauptanwendungen für Spritzgussteile
Spritzgussteile und Spritzgussartikel umfassen nahezu jede Kategorie von Industriegütern, von Einwegverpackungen bis hin zu Strukturbauteilen, die für jahrelangen Dauereinsatz ausgelegt sind. Allein das Spritzgießen von Haushaltsgeräten deckt alles ab, von Waschmaschinentrommeln bis hin zu Kühlschranktürverkleidungen, während mit dem gleichen Kernprozess, mit einer anderen Form-, Schnecken- und Zykluskonfiguration, auch Innenverkleidungen für Kraftfahrzeuge, Gehäuse für medizinische Geräte und Elektrogehäuse hergestellt werden.
Automobilteile Unterhaltungselektronik Verpackung und Getränkeabfüllung Industrielle Komponenten Konsumgüter Medizinische Geräte Konstruktion und Gebäude
Über Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. hat seinen Sitz im Wissenschafts- und Technologiepark Beilun in Ningbo, China, einem Gebiet, das in der Branche weithin als Zentrum für die Herstellung von Kunststoffmaschinen bekannt ist. Die Fabrik deckt mehr als ab 120.000 Quadratmeter und widmet sich der Herstellung von Spritzgießmaschinen der Marke HIGHSUN.
HIGHSUN Machinery basiert auf fast zwei Jahrzehnten gezielter Entwicklung und mehr als fünfzig Jahren Erfahrung innerhalb seiner Muttergesellschaft und zählt zu den drei größten Herstellern von Spritzgießmaschinen in Ningbo und zu den zehn größten Herstellern von Kunststoffformmaschinen in China. Das Unternehmen beschreibt seinen Ansatz als verfeinertes Produktionsprozessmanagement gepaart mit einem zielgerichteten Anspruch an die Fertigungsqualität.
Die Produktpalette von HIGHSUN umfasst elektrisch-hydraulische Hybridmaschinen, Zweiplattenmaschinen, Hochgeschwindigkeitsmaschinen, Ein- und Zweifarbenmaschinen, BMC-Maschinen sowie spezielle PET- und PVC-Serien mit Schließkräften von 98 Tonnen bis 3.000 Tonnen. Für Projekte, die außerhalb einer Standardkatalogspezifikation liegen, stehen kundenspezifische Konfigurationen zur Verfügung. Als Lieferant von Spritzgießmaschinen beschreibt HIGHSUN seine Betriebsphilosophie als Streben nach Exzellenz und Formperfektion, wobei ein kundenorientierter Ansatz den täglichen Betrieb leitet.
120.000 qm Fabrik-Fußabdruck
98T bis 3.000T Spannen force range
Top 3 / Top 10 Rangliste in Ningbo / China

HXM-Servomaschine Elektrisch-hydraulische Hybrid-Servoserie, die einen breiten Tonnagebereich abdeckt und auf einem intelligenten Servoantriebssystem basiert. Serie ansehen
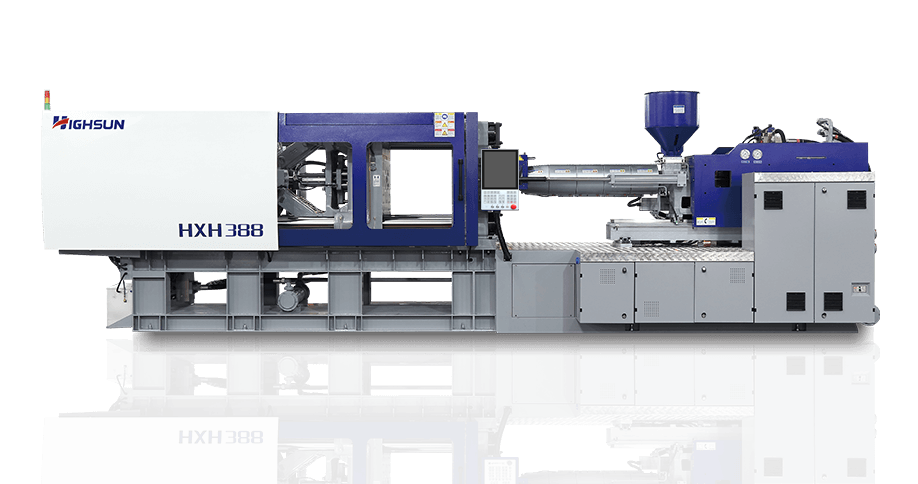
HXH-Hochgeschwindigkeitsmaschine Hoch-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Serie ansehen

HXZ Zweiplattenmaschine Zwei-Platten-Serie mit großer Tonnage, ausgelegt für kompakte Bauweise und gleichmäßige Schließkraftverteilung. Serie ansehen

Vollelektrische HYD-Serie Vollständig servoelektrischer Antrieb für Spannen, Einspritzen und Auswerfen für eine präzise und saubere Produktion. Serie ansehen

PET-Vorformling Machine Spezielle PET-Serie für schnelles Abkühlen und Maßhaltigkeit bei der Vorformlingsproduktion. Serie ansehen
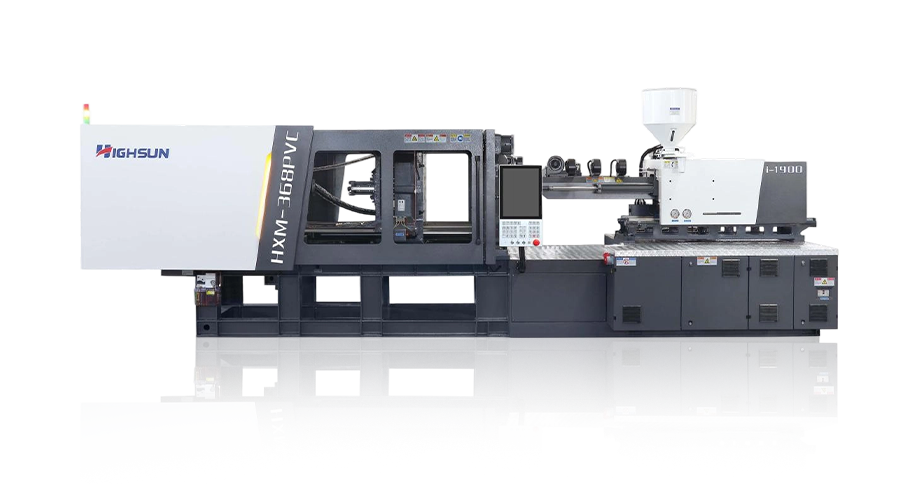
PVC-Spritzgießmaschine PVC-spezifische Serie mit korrosionsbeständigen Komponenten, geeignet für Rohrverbindungsstücke und verwandte Produkte. Serie ansehen
Häufig gestellte Fragen
Q1 Was ist eine Spritzgießmaschine?
Eine Spritzgießmaschine ist eine Fertigungsanlage, die Kunststoffharz schmilzt und es unter Druck in eine geschlossene Form spritzt, wo es zu einem fertigen Teil abkühlt. Es ist das Kerngerät hinter den meisten massenproduzierten Kunststoffkomponenten.
Q2 Wie funktioniert eine Spritzgießmaschine?
Es funktioniert durch einen sich wiederholenden Zyklus: Die Form schließt und klemmt, geschmolzenes Harz füllt die Kavität, Dichtungs- und Haltedruck gleichen die Schrumpfung aus, das Teil kühlt ab und die Form öffnet sich, sodass das fertige Teil ausgeworfen werden kann, bevor sich der Zyklus wiederholt.
Q3 Welche verschiedenen Arten von Spritzgießmaschinen gibt es?
Zu den gängigen Kategorien gehören hydraulische Maschinen, elektrisch-hydraulische Hybridmaschinen, vollelektrische Maschinen, Zweiplattenmaschinen, Hochgeschwindigkeitsmaschinen und Zweifarbenmaschinen sowie spezielle PET- und PVC-Serien für bestimmte Harze.
Q4 Wie wähle ich eine Spritzgießmaschine aus?
Beginnen Sie mit den Anforderungen an die Schließkraft, der Schussgröße und dem Harz Ihres Teils und passen Sie diese dann an den Antriebstyp, die Plattengröße und das Steuerungssystem an, zusammen mit der Frage, wie gut ein bestimmter Lieferant Ihre Automatisierungs- und Materialanforderungen unterstützen kann.
F5 Welche Spritzgießmaschinengröße benötige ich?
Die Maschinengröße wird im Allgemeinen durch die projizierte Fläche Ihres größten Teils, den für Ihr Material erforderlichen Hohlraumdruck und Ihr Schussgewicht bestimmt. Die richtige Größe hängt also von den spezifischen Teilen und Formen ab, die Sie verwenden möchten.
F6 Wie viele Tonnen Spritzgießmaschine benötige ich?
Die Anforderungen an die Tonnage variieren stark und reichen von unter 100 Tonnen für kleine Präzisionskomponenten bis zu mehreren tausend Tonnen für große Strukturteile. Daher wird die Tonnage normalerweise pro Teil berechnet und nicht anhand eines allgemeinen Durchschnitts angenommen.
F7 Wie berechne ich die Tonnage der Spritzgießmaschine?
Die Tonnage wird im Allgemeinen geschätzt, indem die projizierte Fläche des Teils mit einem geeigneten Hohlraumdruckfaktor für das Harz multipliziert und dann eine Sicherheitsmarge hinzugefügt wird. Diese Berechnung wird normalerweise vor der endgültigen Dimensionierung mit dem Formenbauer oder Maschinenlieferanten bestätigt.
F8 Wie wähle ich die richtige Spritzeinheit aus?
Passen Sie die Schussgröße und die Plastifizierkapazität der Einspritzeinheit an Ihr schwerstes Teil plus Angusskanäle an und vergewissern Sie sich dann, dass das Schneckendesign zu Ihrem Harz passt, da PVC, PET und glasfaserverstärkte technische Kunststoffe jeweils unterschiedliche Schnecken- und Zylinderkonfigurationen erfordern.


